Prüfprofile für Zeichnungen

Prüfprofile passen an, wie die KI Ihre Zeichnungen prüft.

Prüfprofile für 3D-Modelle →

Warum Kontext entscheidend ist

KI kann allgemeine Probleme wie widersprüchliche Maße oder fehlende Toleranzen in jeder Zeichnung erkennen. Das wertvollste Feedback erfordert jedoch Kontext: in welcher Branche Sie arbeiten, welche Normen gelten, welche Maschinen verfügbar sind und welche Materialien Sie auf Lager haben.

Ein Betrieb, der 4-mm- und 6-mm-Bleche auf Lager hat, wird gewarnt, wenn eine Zeichnung 5 mm vorsieht. Ein Team, dessen Maschinen ±0,1 mm halten, wird bei engeren Toleranzen benachrichtigt. Ein Team im frühen Entwurfsstadium bekommt Feedback zur Machbarkeit statt zur detaillierten Tolerierung.

Durchstöbern Sie die Profile unten, um eines zu finden, das zu Ihrem Setup passt, oder erstellen Sie Ihr eigenes.
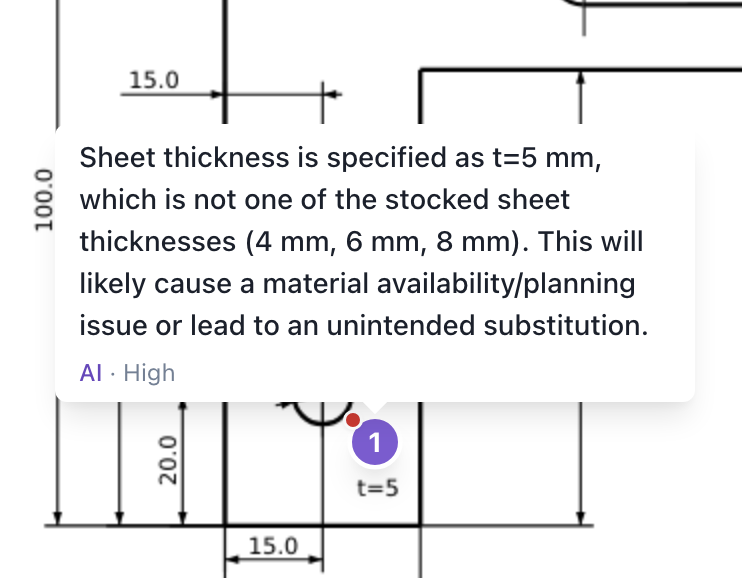
KI markiert eine Blechstärke von 5 mm, die nicht auf Lager ist

KI markiert eine nicht standardmäßige Blechstärke basierend auf dem Prüfprofil.

Fertigung

CNC-Bearbeitung

Fertigung

Toleranzen, Oberflächengüten und Gewindeangaben für CNC-gefertigte Teile prüfen.

Fokus auf Fertigungsgerechtheit für CNC-Bearbeitung. Fehlende Toleranzen bei Passungsmaßen und kritischen Merkmalen kennzeichnen. Oberflächenangaben (Ra-Werte) auf bearbeiteten Flächen prüfen. Gewindeangaben auf Toleranzklasse prüfen. Allgemeintoleranz: +/-0,1 mm allgemein, +/-0,05 mm für Passungen. Fehlende Oberflächenangaben immer kennzeichnen. Alle Bohrungen auf Tiefenangaben prüfen.
Anmelden, um Profile hinzuzufügen

Blechbearbeitung

Fertigung

Biegeradien, Materialspezifikationen und Schweißsymbole für Blechfertigung prüfen.

Prüfung für Blechfertigung. Wir führen 4 mm, 6 mm und 8 mm Bleche in Baustahl und Edelstahl — andere Dicken oder Materialien kennzeichnen. Maximale Blechgröße: 3000 x 1500 mm. Teile darüber kennzeichnen. Unser Laser hält ±0,1 mm; engere Toleranzen kennzeichnen. Mindestbiegeradius: 2× Materialdicke. Merkmale zu nah an Biegelinien kennzeichnen (min. 4× Dicke). Biegeentlastung in der Nähe von Löchern/Kanten prüfen. Material und Dicke müssen angegeben sein. Schweißsymbole ohne Schweißnahtart oder -größe kennzeichnen.
Anmelden, um Profile hinzuzufügen

Schweißen & Fertigung

Fertigung

Schweißsymbole, Nahtvorbereitung und Materialverträglichkeit für geschweißte Baugruppen prüfen.

Prüfung für Schweißen und Fertigung. Alle Schweißsymbole auf Nahtart, Größe und Länge prüfen. Nahtvorbereitung muss spezifiziert sein. Fehlende Schweißqualitätsnormen kennzeichnen (z. B. AWS D1.1). Zugänglichkeit für Schweißgeräte prüfen. Materialverträglichkeit zum Schweißen prüfen. Unvollständige oder mehrdeutige Schweißangaben kennzeichnen.
Anmelden, um Profile hinzuzufügen

3D-Druck

Fertigung

Wandstärken, Überhänge und Toleranzen für additive Fertigung prüfen.

Prüfung für 3D-Druck / additive Fertigung. Mindestwandstärke prüfen (typisch 0,8 mm für FDM, 0,4 mm für SLA). Überhänge über 45° ohne Stützstruktur kennzeichnen. Aufbauorientierung für kritische Flächen berücksichtigen. Toleranzen auf typische AM-Genauigkeit prüfen (±0,2 mm). Merkmale kennzeichnen, die Nachbearbeitung erfordern können.
Anmelden, um Profile hinzuzufügen

Guss

Fertigung

Wandstärken, Formschrägen und Hinterschnitte auf Gießbarkeit prüfen.

Prüfung auf Gießbarkeit. Gleichmäßige Wandstärke prüfen, um Lunker zu vermeiden. Scharfe Innenecken kennzeichnen (Radien für Formfüllung erforderlich). Formschrägen an senkrechten Flächen prüfen (typisch 1–3°). Trennebene berücksichtigen. Hinterschnitte kennzeichnen, die das Entformen verhindern. Material muss als gießbare Legierung angegeben sein.
Anmelden, um Profile hinzuzufügen

Konstruktionsoptimierung

DFM-Kostenoptimierung

Konstruktionsoptimierung

Möglichkeiten zur Senkung der Fertigungskosten finden — zu enge Toleranzen, zu strenge Oberflächenangaben und teure Merkmale.

Möglichkeiten zur Senkung der Fertigungskosten identifizieren. Toleranzen kennzeichnen, die enger sind als funktional notwendig. Oberflächenangaben kennzeichnen, die strenger spezifiziert sind als nötig. Merkmale kennzeichnen, die teure Fertigungsschritte verursachen (kleine Innenradien, Bohrungen oder Gewinde mit Sondermaßen, Merkmale, die mehrere Aufspannungen erfordern). Für jeden Punkt eine weniger strenge Alternative vorschlagen, die die Funktion erhält.
Anmelden, um Profile hinzuzufügen

Branche

Luftfahrt

Branche

Materialien, Form- und Lagetoleranzen, Zertifizierungen und Rückverfolgbarkeit für Luftfahrtteile prüfen.

Luftfahrt-Bauteil — alle Materialien müssen spezifiziert sein. Gewindeangaben auf Toleranzklasse prüfen. Maße ohne Form- und Lagetoleranzen (GD&T) bei kritischen Positionen kennzeichnen. Materialzertifikate und Rückverfolgbarkeit prüfen. Oberflächenangaben auf allen kritischen Flächen prüfen. Fehlende Wärmebehandlungs- oder Beschichtungsangaben kennzeichnen.
Anmelden, um Profile hinzuzufügen

Automobil

Branche

GD&T-Konformität, PPAP-Maße und Toleranzketten für Baugruppen prüfen.

Prüfung nach Automobil-Industriestandards. GD&T-Konformität mit ASME Y14.5 oder ISO GPS prüfen. Materialspezifikationen auf Automobil-Qualitätsstufen prüfen. Fehlende PPAP-relevante Maße kennzeichnen. Oberflächenanforderungen für Dicht- und Lagerflächen prüfen. Toleranzketten für die Montage berücksichtigen.
Anmelden, um Profile hinzuzufügen

Medizintechnik

Branche

Biokompatible Materialien, Oberflächengüten und regulatorische Konformität prüfen.

Prüfung für Medizintechnik-Fertigung. Alle kritischen Maße auf enge Toleranzen prüfen. Biokompatible Materialien müssen wo erforderlich angegeben sein. Fehlende Oberflächenanforderungen kennzeichnen (insbesondere für Implantat- oder Fluid-Kontaktflächen). Rückverfolgbarkeit und Chargenidentifikation prüfen. Konformitätsangaben prüfen (FDA, ISO 13485).
Anmelden, um Profile hinzuzufügen

US-Stahlbau

Branche

Prüfung der Darstellung von Werkstattzeichnungen im Stahlbau: lesbare Beschriftung, vollständige Maße, Schweißangaben und Stückliste.

Prüfung der Darstellung von Werkstattzeichnungen im Stahlbau, so wie sie aus Tekla oder SDS2 kommen und bevor sie in die Fertigung gehen. In diesem Gewerk ist die Zeichnung das Produkt, und wie sie gezeichnet ist, gehört dazu. Eine Angabe, über die man in der Fertigung erst rätseln muss, oder ein Maß, das man abgreifen muss, weil die Maßkette nicht schließt, schickt das Blatt zurück zur Konstruktion und hält das Teil auf. Das ist die konkrete Folge, und sie genügt, damit ein Befund hier erheblich ist: Beurteilen Sie, ob das Teil nach dieser Zeichnung gefertigt werden kann, ohne Rückfrage im Büro, und ob die Zeichnung gut lesbar ist. Die Konstruktion selbst wurde im 3D-Modell geprüft und steht hier nicht zur Debatte. Melden: Beschriftungen, die sich überlagern und besser platziert werden könnten, etwa ein Maß, ein Schweißsymbol, eine Langlochangabe oder eine Positionsnummer über einer anderen, über deren Hilfslinien oder über dem Stahl, auch wenn der Text noch zu entziffern ist. Fehlende Gesamtmaße an Baugruppe oder Einzelteil. Fehlende Randabstände für Löcher und Langlöcher. Löcher, Langlöcher und Anbauteile mit Größenangabe, aber ohne Lagemaß, oder eine Maßkette, die weder Systempunkt noch Profilende erreicht. Ein Maß, das auf das falsche Element bezogen ist. Schauen Sie, wo seine Maßhilfslinien tatsächlich enden: ein Gesamtmaß am Blech läuft von Kante zu Kante, am Profil bis zum Systempunkt. Melden Sie ein Maß, das davor endet oder darüber hinausgeht. Jede dargestellte Verbindung ohne Schweißangabe, weder als Symbol noch in einer Schweißtabelle noch in einer allgemeinen Notiz. Stücklistenzeilen ohne Abmessung, Güte, Länge oder Menge. Leere Schriftfeldfelder, besonders Gezeichnet, Geprüft, Datum und Revision. Doppelte Positionsnummern und überflüssige Maße, die nur Unruhe stiften. Zwei Angaben, die dasselbe Loch- oder Langlochbild beschreiben, wo eine genügt, etwa derselbe Durchmesser und dasselbe Rastermaß zweimal, einmal schlicht und einmal mit einem Seitenzusatz wie (N/S) oder (B/S). Nicht melden: fehlende Form- und Lagetoleranzen, fehlende Verweise auf ISO GPS oder ASME, fehlende Oberflächenangaben. Werkstattzeichnungen im Stahlbau führen das nicht. Eine Werkstoffgüte, Oberfläche oder Beschichtungsvorgabe, die einmal in einer allgemeinen Notiz oder im Schriftfeld steht statt in jeder Zeile. Angaben, die auf das zugehörige Blatt gehören: eine Baugruppenzeichnung muss nicht wiederholen, was ihre Einzelteilzeichnung zeigt. Ist eine Position anderswo im selben Satz gezeichnet, nennen Sie dieses Blatt, statt die Angabe als fehlend zu melden. Profilgrößen, Anschlusskonstruktion und Maßwerte, alles im Modell festgelegt.
Anmelden, um Profile hinzuzufügen

Prüfphase

Frühphasen-Prüfung

Prüfphase

Fokus auf technische Absicht und Funktionalität, ohne Dokumentationsvollständigkeit.

Frühe Konstruktionsphase — Fokus auf technische Absicht, nicht Dokumentation. Kritische Maße und Material müssen angegeben sein. Schriftfeldvollständigkeit, Revisionsinfo, allgemeine Oberflächenangaben ignorieren. Alles kennzeichnen, was die Funktion des Bauteils verhindern würde. Fokus auf Form, Passung und Funktion statt Zeichnungsnormen.
Anmelden, um Profile hinzuzufügen

Wareneingangskontrolle

Prüfphase

Messmöglichkeiten, Bezugsreferenzen und Form- und Lagetoleranzen für Qualitätsprüfung.

Prüfung als Wareneingangs-Qualitätsprüfer. Fokus auf Messbarkeit mit Standardmessgeräten. Bezugsreferenzen müssen definiert und messbar sein. GD&T-Angaben auf korrekte Bezüge prüfen. Oberflächenangaben mit Standard-Ra-Werten müssen vorhanden sein.
Anmelden, um Profile hinzuzufügen

Qualität & Standards

Allgemeine Tolerierung

Qualität & Standards

Tolerierungsvollständigkeit, Konsistenz und Wirtschaftlichkeit prüfen.

Fokus auf Vollständigkeit und Korrektheit der Tolerierung. Alle kritischen Maße auf explizite Toleranzen prüfen. Allgemeintoleranztabelle muss vorhanden und angemessen sein. Übertolerierte Maße kennzeichnen, die unnötig Kosten erhöhen. Toleranzketten für zusammengebaute Merkmale prüfen. Bezugsreferenzen auf Konsistenz und Logik prüfen.
Anmelden, um Profile hinzuzufügen